بزرگترین وبلاگ تخصصی ، تفریحی ایرانیان
بزرگترین وبلاگ تخصصی ، آموزشی و تفریحی ایرانیانبزرگترین وبلاگ تخصصی ، تفریحی ایرانیان
بزرگترین وبلاگ تخصصی ، آموزشی و تفریحی ایرانیانحل مشکل تایپ اعداد فارسی در ویندوز XP
شاید برای خیلی ها پیش آمده که بعد از نصب ویندوز XP نمی توانند در برنامه Microsoft Word اعداد فارسی تایپ کنند و اعداد بصورت انگلیسی نمایش داده می شوند.
برای حل این مشکل باید مراحل زیر را دنبال نمایید:
1-وارد control Panel شوید ودر پنجره ظاهر شده آیکن Regional and Language Option را انتخاب کنید.
2-از پنجره ظاهر شده مطمئن باشید که عبارت زیر روی Farsi تنظیم شده باشد .
Select an item to match its preference, or click Customize to choose your own formats

اگر در لیست Customize زبان Farsi را می بینید باید به مرحله بعد بروید در غیر اینصورت به مرحله ۶ بروید
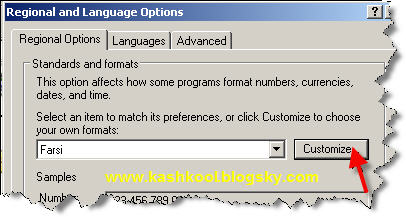
۵- روی Customize کلیک نمایید و طبق شکل تنظیمات زیر را انجام دهید:
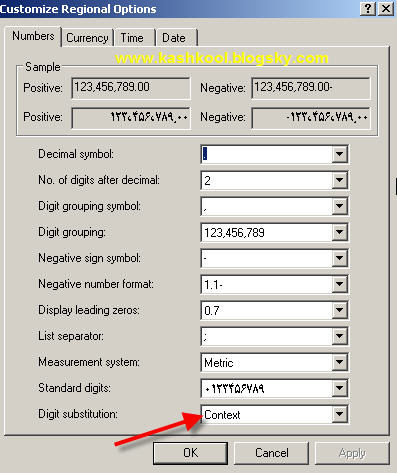
به مرحله ۷ بروید
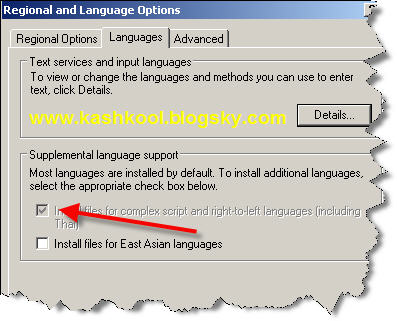
۶-از پنجره Regional and Language Options روی Language کلیک کنید و در قسمت Supplemental Language Support باید علامت تیک کنار عبارت زیر را بزنید
Install files for complex script and right-to-left languages
و در نهایت روی Apply کلیک کنید (در این مرحله به CD ویندوز XP نیاز خواهید داشت) تا عملیات نصب فایلهای لازم آغاز شود. در پایان نصب باید مراحل 1 و 2 را دوباره تکرار کنید تا مطمئن باشد همه چیز درست هست.
۷-برنامه Microsoft Word را اجرا نمایید و از منوی Tools باید Option را کلیک نمایید
۸-در پنجره Option باید روی قسمت Complex Scripts رفته و Numeral را به Context تغییر دهید.
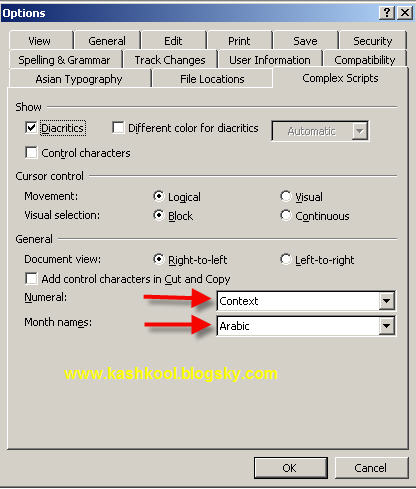
حالا می توانید بدون هیچ مشکلی اعداد فارسی را تایپ نمایید.
اثر طراحی و اجرای اتصالات جوشی بر آسیب پذیری لرزه ای سازه های فو
اثر طراحی و اجرای اتصالات جوشی بر آسیب پذیری لرزه ای سازه های فولادی
چکیده
باگذشت حدود 50 سال از کاربرد اتصالات جوشی در صنعت شاختمان در ایران هنوز نقایص زیادی در اجرای ساختمانهای فولادی جدید مشاهده می شود. در یک بررسی اولیه عوامل زیر را می توان به عنوان دلایل اصلی نقایص ذکر کرد:
1- عدم طرح دقیق اتصالات جوشی با توجه به عملکرد مورد نظر آنها
2- عدم انطباق اجرای معمول ساختمان با آیین نامه ها و دستورالعملها
3- کیفیت پایین جوش به علت عدم وجود آموزش کلاسیک کافی در این زمینه برای مهندسان و جوشکاران
4- نبود نظارت اصولی و دقیق بر اجرای جوشکاری در ساختمانهای شهری در کشور.
در این مقاله بعد از مرور خرابیهای سازه های فولادی در زلزله های گذشته ایران و جهان سعی گردیده تا طراحی و اجرای معمول و سنتی سازه های فولادی جوش شده در کشور با حالت قابل قبول آن مقایسه گردد. برای این منظور از آیین نامه های معمول طراحی سازه های فولادی ایران و آیین نامه های طراحی کشورهای صنعتی زلزله خیز استفاده شده تا مشخص شود که چه مواردی از اجرا یا آیین نامه ها و دستورالعملهای اجرایی همخوانی ندارد. علاوه بر آن مطالعه ای بر روی نقاط ضعیفی که ناشی از اجرای جوش می باشد انجام گرفته و در پایان پیشنهاداتی برای بهبود وضع موجود و کاهش خطرات ناشی از زلزله ها در این نوع سازه ها ارایه گردیده است.
مقدمه
سازه فولادی از مجموعه ای از اعضای باربرساخته شده از نیمرخهای فولادی یا ورق می باشد که به کمک اتصالات به یکدیگر متصل می گردند.با توجه به روشهای تکامل یافته ای که برای تولید نیمرخ های فولادی به کار گرفته می شود این مقاطع غالبا رفتار در حد قابل انتظاری از خود نشان می دهند. مساله بسیار مهم رفتار اتصالاتی است که الف) برای ساخت اعضای مرکب از نیمرخ و ورق برای یکپارچه نمودن اعضا(شامل تیر و ستون و مهاربندها)در محل گره ها مورد استفاده قرار می گیرد.وسایلی که برای ساخت اعضا و اتصال آنها به یکدیگر به کار می رود شامل پیچ و پرچ و جوش است.در این میان استفاده از جوش در ساختمان سازی متعارف در ایران بسیار رایج است.تا زمان وقوع زلزله نورث ریچ(1994)تصور بر این بود که در صورت رعایت اصول فنی در طرح و اجرای سازه های فولادی جوشی این سازه هادر زلزله عملکرد قابل قبولی از خود نشان می دهند.اما وقوع این زلزله این فرض رازیر سوال برد.در این زلزله مشاهده شد که در بسیاری از اتصالات , در محل درز جوش اتصال , فلز مادر(Base metal) دچار ترک یا یعضا شکست شده است.اسن مساله باعث شد تا تحقیقات گسترده ای در مورد علت این پدیده صورت گیرد که این تحقیقات تا به امروز ادامه دارد.از طرف دیگر مشاهده و تحقیق درباره وضعیت ساخت و ساز ساختمانهای فولادی نشان می دهد که اتصالات جوشی متداول در ایران از کیفیت مناسبی برخوردار نیستند و با وجود سابقه نسبتا طولانی در استفاده از جوشکاری در صنعت ساختمان هنوز نقایص زیادی در این زمینه مشاهده می شود.
عملکرد لرزه ای ساختمانهای فولادی
براساس تجربه های حاصل از زلزله های گذشته و مطالعات انجام گرفته سازه هایی در برابر زلزله دارای عملکرد بهتری هستند که بتوانند ضمن حفظ پایداری و انسجام کلی خود انرژی ناشی از زلزله را تا حد امکان جذب و مستهلک نمایند.با توجهبه منحنی نیرو-تغییر مکان سازه ها و توجه به این مطلب که سطح بین منحنی نیرو-تغییرمکان و محور تغییرمکان نشان دهنده میزان انرژی جذب شده توسط سازه است.هر چه سازه شکل پذیرتر باشد انرژی بیشتری را هنگام زلزله جذب کرده و رفتار مطلوبتری دارد.فولاد نرمه به علت طبیعت شکل پذیر از این نظر ماده مناسبی می باشد و می تواند میزان زیادی انرژی جذب کند.اما تجربه نشان داده است که در سازه های فولادی در صورت عدم استفاده از اتصالات مناسب عملکرد مناسب لرزه ای آنها مناسب و قابل قبول نخواهد بود و در اثر زلزله دچار شکست سازه ای و یا انهدام خواهد شد.در زلزله منجیل (1369) مشاهده شد که تعدادی از ساختمانهای فولادی دچار تخریب کامل شدند. رفتار این سازه ها در این زلزله ثابت کرد که در بسیاری از موارد سازه های موجود دارای سیستم مقاوم زلزله مناسبی نیستند.استفاده از تیرهای خورجینی(تیرهای سرتاسری در دو طرف ستون با اتصال نبشی) و عدم شناخت سیستم حاصل و مدل صحیح برای این اتصالات باعث شده این سیستم از نظر مهندسی زلزله بسیار آسیب پذیر تلقی گردد.درس حاصل از این زلزله کیفیت پایین ساخت و ساز شهری بودکه در سالهای اخیر تلاشهایی برای اصلاح آن به عمل آمده است.در زلزله نورث ریچ آمریکا مشاهده شد که در بسیاری ازساختمانهای فولادی اتصال تیرها و ستونها دچار ترک و یا بعضا شکست شد.بیشتر این ترکها و شکستها در بال ستون اتفاق افتاده است.
صنعت جوشکاری ساختمان در ایران
با گذشت 50 سال از استفاده از جوش در ساختمان دهه اخیر(80-1370)از نظر تعداد ساختمانهایی که با سازه های فولادی طراحی و اجرا شده اند کاملا استثنایی به شمار می آید.در نیمه دوم این دهه دهها هزار سازه فولادی در تهران و شهرهای بزرگ ایرن به ناگهان سر از زمین برآورد.گسیل سرمایه ها به سوی ساخت و ساز شهری و تبدیل ساخت سرپناه به ماشین سرمایه گذاری جهت سودهای کلان باعث گردید تا رعایت اصول فنی و ایمن سازی ساختمانها در برابر زلزله در برابر منفعت طلبی صاحبکاران عملا مورد توجه قرار نگیرد.از طرف حجم عظیم ساخت و ساز نیروز انسانی زیادی اعم از مهندس و تکنسین و جوشکار احتیاج داشت که باعث ورود افراد غیرمتخصص به این جرگه گردید.تمامی این مسایل دست به دست هم داد تا طرح و اجرای ساختمانهای فولادی آنچنان که باید از کیفیت مطلوبی برخوردار نباشد.تخریب کلی ساختمانهای فولادی در زلزله منجیل موید پایین بودن کیفیت ساختمانهای فولادی کشور می باشد. از میان تمامی عوامل دخیل در طرح و ساخت سازه های فولادی اتصالهای جوشی از نارساییهای بیشتری برخوردارند. علل اصلی پایین بودن کیفیت جوش درساخت و سازهای شهری را می توان به صورت زیر بیان نمود :
1- عدم انطباق اجرای معمول سازه های فولادی با آیین نامه ها و دستورالعملها
2- کیفیت پایین جوش به علت عدم آموزش کلاسیک کافی در این زمینه برای جوشکاران و مهندسان
3- نبود نظارت اصولی و دقیق بر اجرای جوشکاری در ساختمانهای شهری در کشور
4- عدم طرح دقیق اتصال جوشی با توجه به عملکرد مورد نظرآنها
1- عدم انطباق اجرای معمول سازه های فولادی با آیین نامه ها و دستورالعملها
در بسیاری از موارد طرز اجرای متداول جوش باجزییات ارایه شده در آیین نامه تطابق ندارد.این موارد ناشی از موارد متعددی است که از میان آنها به موارد زیر می توان اشاره کرد:
الف) آشنا نبودن مهندسین سازه به مسایل اجرایی و در نتیجه ارایه نقشه ها و
جزییات غیرقابل اجرا
ب) گران تر بودن هزینه اجرای جزییات آیین نامه نسبت به روش سنتی اجرا
پ)آگاه نبودن کارفرما و یا مهندس مجری طرح به جزییات آیین نامه و عدم
توانایی در تمیز دادن حالات مختلف از یکدیگر
بعد از اجباری شدن آیین نامه2800(1368) اهمیت وجود سیستم مقاوم در برابر زلزله از یک طرف و محدودیتهای معماری برای استفاده از سیستم مهاربندی از طرف دیگر باعث استفاده روزافزون از سیستم قاب خمشی در جهت عرضی ساختمانها شد.در این سیستم اتصال تیر به ستون از نوع گیردار بوده یعنی باید توانایی انتقال برش و لنگراز تیر به ستون وجود داشته باشد.در این نوع اتصالات از ورقهای بالاسری و زیرسری که در محل اتصال به ستون برای ایجاد جوش نفوذی کامل خورده است استفاده می شود. اما از آنجاییکه متاسفانه عملیات جوشکاری در محل کارگاههای ساختمانی و نه در محل کارخانه صورت می گیرد کنترل کیفیت جوش بخصوص در هنگام مونتاژ درارتفاع زیاد از سطح زمین حتی به صورت عینی(Visual) امکان پذیر نمی باشد. همچنین معمولا در محل اتصال ورق به ستون به جای جوش نفوذی از جوش گوشه استفاده می شود در نتیجه هنگام زلزله این نقاط علاوه بر تحمل نیروی کمتر در حالت تردشکن گیسخته خواهد شد. زمانی که در یک عضو فشاری ازدومقطع در کنار یکدیگر استفاده می شود باید هم پایداری کل عضوبه عنوان یک المان و هم پایداری تک تک مقاطع کنترل شود تاخیچکدان تحت تاثیر نیروی فشاری به طور جداگانه دچار کمانش نشوند.برای این منظور این مقاطع باید در فواصل مشخص به یکدیگر متصل شوند تاطول آزاد آنها کاهش یابد. بسیاری از اوقات بادبندهای دوبل در طول خود به یکدیگر وصل نمی شوند و در نتیجه دومقطع بایکدیگر عمل نمیکنند و بار بحرانی عضو کمتر از مقداری است که مهندس سازه در محاسبات خود منظور نموده است. مبحث دهم مقررات ملی ساختمان حداکثر فاصله بین جوش دومقطع در ستونهای ترکیبی را مقرر نموده است.اما در موارد زیادی مشاهده می شود که فاصله بین جوش ستونها بیشتراز این مقدار است.
2- کیفیت پایین جوش به علت عدم آموزش کلاسیک کافی در این زمینه برای جوشکاران و مهندسان
یکی از مهمترین اشکالات موجوددر اجرای ساختمانهای فولادی در کشور کیفیت پایین جوشکاری ساختمان می باشد.عوامل مختلفی در این امر تاثیر می گذارند.استفاده ازجوشهای کارگاهی حتی در مورد جوشهای نفوذی و اجرای کل جوشکاری درکارگاه ساختمانی و استفاده از نیروی انسانی غیرمجرب از عولمل اصلی پایین آمدن کیفیت جوشکاری ساختمان می باشد.در نتیجه عوامل برشمرده شده مشکلات عدیده ای گریبانگیر اتصالات جوشی می باشد.
در بسیاری از موارد سطح فلز در حال جوش آلوده به روغن یا مواد نامناسب دیگر است و یا اینکهروی فلززنگ زده یا رنگ خورده جوش داده می شود.گاه در فاصله بین پاسهای متوالی جوش حتی از جدا نموده گل جوش نیز خودداری می شود و یابدون برداشتنگل جوشکاری اقدام به زدن رنگ ضدزنگ می شود.از انواع جوشهایی که در کارهای ساختمانی بسیار از آن استفاده می شود جوش سربالا می باشد. به علت سختی اجرا در غالب موارد این نوع جوش از کیفیت پایینی برخوردار است. در بسیاری از موارد در اثر استفاده از تکنیکهای نامناسب جوشکاری نقایصی چون تابیدگی و پیچش در قطعات اتفاق می افتد.
عیوبی نظیر نفوذ ناقص بریدگی کناره جوش اختلاط سرباره تخلخل و وجود ترک درفلز مادر باعث کاهش ظرفیت باربری قطعات می شود. یکی از متداولترین اشکال مقاطع مورد استفاده در سازه های فولادی تیرهای لانه زنبوری می باشد.بسیاری از مجریان طرح این تیرها را در وضعیت نامطلوبی در کارگاه ساختمانی مونتاژ می کنند. در بسیاری از موارد جوش میانی تیر از کیفیت پایینی برخورداراست و با توجه به اهمیت عملکرد مناسب این قسمت و تقویتهای لازم درمجل تکیه گاه تیر و وسط آن صورت نمی پذیرد. متاسفانه طراحی و اجرای پلکانهای فولادی در ساختمانها نیز از کیفیت پایینی برخوردار است و با توجه به اهمیت عملکرد مناسب این قسمت ساختمان پس از زلزله دقت لازم در ساخت آن مبذول نمی شود .
3- نبود نظارت اصولی و دقیق بر اجرای جوشکاری در ساختمانهای شهری در کشور
با توجه به اهمیتی که شهرداری برای مسایلی از قبیل پارکینگ و نورگیرها و مسایلی از این دست قایل است مشاهده می شود که بیشتر توجه مهندسان نیز به این امور معطوف می باشد و توجه چندانی به مسایل سازه ای نمی شود.البته باید به این نکته نیز اشاره شود که به علت عدم وجود آموزش جوشکاری در واحدهای درسی دانشجویان عمران مهندسینی که از دانشگاه فارغ التحصیل می شوند در این زمینه دارای اطلاعات کافی نیستند و به عنوان مهندس ناظر نمی توانند مسوولیت خود را به نحواحسن انجام دهند.البته باید به این موارد مساله سختی کار را نیز افزود.به علت جوشکاری در ارتفاع غالب مهندسین از انجام بازدید از این جوشها طفره می روند. در نهایت امر اینکه آنطور که از ظواهر امر مشخص است شهرداریها نیز در این زمینه کوچکترین نقشی ایفا نمی کنند و هیچگونه نظارتی بر اجرای ساختمانها ندارند.
4- عدم طرح دقیق اتصال جوشی با توجه به عملکرد مورد نظرآنها
بسیاری از کارفرمایان عمل طراحی سازه و ایجاد تمهیدات مقابله با زلزله را یک امر زاید می دانند و تلاش می کنند تا کمترین هزینه ممکن را صرف این کار نمایند.از طرف دیگر شهرداریها کمترین نظارتی بر طرح و اجرای سازه ها نداشته فقط به مسایل معماری دقت می کنند. این عوامل دست به دست هم می دهد تا فقط حق امضای مهندسین سازه اهمیت داشته باشد و طرح از حداقل اهمیت برخوردار باشد به خاطر همین موضوع مهندسین سازه اغلب کمترین وقت را صرف این عمل می نمایند و بالطبع دقت لازم را در طرح اتصالات جوشی نبذول نمی شود. بعضی اوقات از اتصالات طرح شده برای یک ساختمان در نقشه های دیگر ساختمانها استفاده می شود. در بسیاری از موارد جزییات اتصالات موجود در نقشه ها نامفهوم بی دقت و ناقص است.
نتیجه گیری و پیشنهادات
از بررسی های انجام شده بر روی ساخت وساز ساختمانهای فلزی در سطح تهران مشخص است که هنوز مشکلات زیادی در طرح و اجرای این سازه ها وجود دارد. و عمده مشکلات و نقایص مربوط به اتصالات جوشی است.اجرای جوش کارگاهی و نبود آموزش کافی برای مهندسان عمران و عدم نظارت کافی بر حسن اجرای جوش و ... مشکلاتی است که این صنعت را رنج میدهد.و برای رفع این موارد بهترین راه
1- در صورت امکان استفاده از جوش در کارخانه به جای جوش کارگاهی
2- بالابردن سطح آگاهی عمومی جامعه درباره زلزله بر ساختمانها
3- آموزش جوشکاری به جوشکاران و دادن گواهینامه به جوشکاران ماهر ساختمانی
4- آموزش جوشکاری به عنوان واحد درسی به مهندسین عمران و یا ایجاد شاخه جدیدی
تحت عنوان بازرسی جوش اسکات برای مهندسیت ناظر
جوشکاری با گاز یا شعله
جوشکاری با گاز یا شعله
جوشکاری با گاز شعله یکی ازاولین روشهای جوشکاری معمول در قطعات آلومینیومی بوده و هنوز هم در کارگاههای کوچک در صنایع ظروف آشپزخانه و دکوراسیون و تعمیرات بکارمیرود.در این روش فلاکس یا روانساز یا تنه کار برای برطرف کردن لایه اکسیدی بکار میرود.
مزایا:سادگی فرایند و ارزانی و قابل حمل و نقل بودن وسایل
محدوده کاربرد:ورقهای نازک 8/0تا 5/1میلیمتر
محدودیتها:باقی ماندن روانساز لابلای درزها و تسریع خوردگی - سرعت کم –
منطقه H.A.Zوسیع است .
قطعات بالاتر از 5/2میلیمتر را به دلیل عدم تمرکز شعله و افت حرارت بااین روش جوش نمیدهند.
حال می پردازیم به چگونگی تامین حرارت در این فرایند
حرارت لازم در این روش از واکنش شیمیایی گاز با اکسیژن بوجود می آید.
حرارت توسط جابجایی و تشعشع به کار منتقل می شود.قدرت جابجایی به فشار گاز و قدرت تشعشع به توان چهارم درجه حرارت شعله بستگی دارد. لذا تغببر اندکی در درجه حرارت شعله می تواند میزان حرارت تشعشعی و شدت آنرا بمقدار زیادی تغییر دهد.درجه حرارت شعله به حرارت ناشی از احتراق و حجم اکسیژن لازم برای احتراق و گرمای ویژه و حجم محصول احتراق(گازهای تولید شده) بستگی دارد. اگر از هوا برای احتراق استفاده شود مقدار ازتی کهوارد واکنش سوختن نمی شود قسمتی از حرارت احتراق راجذب کرده و باعث کاهش درجه حرارت شعله می شود.بنابراین تنظیم کامل گاز سوختنی و اکسیژن لازمه ایجاد شعله بادرجه حرارت بالاست. گازهای سوختنی نظیر استیلن یا پروپان یا هیدروژن و گاز طبیعی نیز قابل استفاده است کخمقدار حرارت احتراق و در نتیجه درجه حرارت شعله نیز متفاوت خواهد بود. در عین حال معمولترین گاز سوختنی گاز استیلن است.
تجهیزات و وسایل اولیه این روش شاملسیلندر گاز اکسیژن و سیلندر گاز استیلن یا مولدگاز استیلن و رگولاتور تنظیم فشار برای گاز و لوله لاستیکی انتقال دهنده گاز به مشعل و مسعل جوشکاری است.
استیلن با فرمول C2H2 و بوی بد در فشار بالا ناپایدار و قابل انفجار است و نگهداری و حمل و نقل آن نیازبه رعایت و مراقبت بالا دارد.فشار گاز در سیلندر حدودpsi 2200است و رگولاتورها این فشار را تا زیر psi 15 پایین می آورند.و به سمت مشعل هدایت می شود.(در فشارهای بالا ایمنی کافی وجود ندارد).توجه به این نکته نیز ضروری است که اگر بیش از 5مترمکعب در ساعت ازاستیلن استفاده شود از سیلندر استن بیرون خواند زد که خطرناک است.
بعضی اوقات از مولدهای استیلن برای تولید گاز استفاده می شود. بر اساس ترکیب سنگ کاربید با آب گاز استیلن تولید میشود.
CaC2 + 2 H2O = C2H2 + Ca(OH)2
روش تولید گاز با سنگ کاربید به دو نوع کلی تفسیم میشود.
1-روشی که آب بر روی کاربید ریخته میشود.
2-روشی که کاربید با یطح آب تماس حاصل میکند و باکم و زیاد شده فشار گاز سطح آب در مخزن تغییرمی کند.
رگولاتورها(تنظیم کننده های فشار) هم دارای انواع گوناگونی هستند و برای فشارهای مختلف ورودی و خروجی مختلف طراحی شده اند.رگولاتورها دارای دو فشارسنج هستند که یکی فشار داخل مخزن و دیگری فشار گاز خروجی را نشان میدهند. رگولاتورها در دو نوع کلی یک مرحله ای و دومرحله ای تقسیم میشوند که این تقسیم بندی همان مکانیزم تقلیل فشار است. ذکر جزییات دقیق رگولاتورها در اینجا میسر نیست اما اطلاع از فرایند تنظیم فشار برای هر مهندسی لازم است(حتما پیگیر باشید).
کار مشعل آوردن حجم مناسبی از گاز سوختنی و اکسیژن سپس مخلوط کردن آنها و هدایتشان به سوی نازل است تا شعله مورد نظر را ایجاد کند.
اجزا مشعل: الف-شیرهای تنظیم گاز سوختنی و اکسیژن ب-دسته مشعل ج-لوله اختلاط د-نازل
قابل ذکر اینکه طرحهای مختلفی درقسمت ورودی گاز به لوله اختلاط مشعل وجود دارد تا ماکزیمم حرکت اغتشاشی به مخلوط گازها داده شود و سپس حرکت گاز در ادامه مسیر در ادامه مشعل کندتر شده تا شعله ای آرام بوجود آید.
در انتها یادآور می شود مطالب بسیار زیادی در این خصوص وجود داشت که بدلیل عدم امکان نمایش تصاویر که عمدتا اسکن هم نشده اند بیش از این به شرح و توضیح آنها نپرداختم.از جمله این مطالب شناسایی نوع شعله(از لحاظ قدرت و کاربرد) بود.یا نشان دادن چند نوع رگولاتور از نمای شماتیک و ... .
پیچیدگی Distortion در جوشکاری
پیچیدگی((Distortion
پیچیدگی وتغییرابعاد یکی ازمشکلاتی است که در اثراشتباه طراحی و تکنیک عملیات جوشکاری ناشی میشود. با فرض اجتناب از ورود به مباحث تئوریک تنها به این مورد اشاره میکنیم که حین عملیات جوشکاری به دلیل عدم فرصت کافی برای توزیع یکنواخت بار حرارتی داده شده به موضع جوش و سرد شدن سریع محل جوش انقباضی که میبایست در تمام قطعه پخش میشد به ناچار در همان محدوده خلاصه میشود و این انقباض اگر در محلی باشد که از نظر هندسی قطعه زاویه دار باشد منجر به اعوجاج زاویه ای(Angular distortion) میشود.در نظر بگیرید تغییر زاویه ای هرچند کوچک در قطعات بزرگ و طویل چه ایراد اساسی در قطعه نهایی ایجاد می کند.
حال اگر خط جوش در راستای طولی و یا عرضی قطعه باشد اعوجاج طولی و عرضی(Longitudinal shrinkage or Transverse shrinkage) نمایان میشود.اعوجاج طولی و عرضی همان کاهش طول قطعه نهایی قطعه میباشد. این موارد هم بسیار حساس و مهم هستند.
نوع دیگری از اعوجاج تاول زدن یا طبله کردن و یا قپه Bowing)) میباشد.
ذکر یکی از تجربیات در این زمینه شاید مفید باشد. قطعه ای به طول 20 متر آماده ارسال برای نصب بود که بنا به خواسته ناظرمیبایست چند پاس دیگر در تمام طول قطعه جوش داده میشد.تا ساق جوش 2-3میلیمتر بیشتر شود.بعد از انجام اینکارکاهش 27میلیمتری در قطعه بوجود آمد. واین یعنی فاجعه .چون اصلاح کاهش طول معمولا امکان پذیر نیست و اگر هم با روشهای کارگاهی کلکی سوار کنیم تنها هندسه شکل رااصلاح کرده ایم و چه بسا حین استفاده از قطعه آن وصله کاری توان تحمل بارهای وارده را نداشته باشد وایرادات بعدی نمایان شود.
بهترین راه برای رفع این ایراد جلوگیری ازبروز Distortion است. و(طراح یا سرپرست جوشکاری خوب) کسی که بتواند پیچیدگی قطعه را قبل ازجوش حدس بزند و راه جلوگیری از آن راهم پیشنهاد بدهد.
بعضی راهکارهای مقابله با اعوجاج:
1- اندازه ابعاد را کمی بزرگتر انتخاب کرده ...بگذاریم هر چقدر که میخواهد در ضمن عملیات تغییر ابعاد و پیچیدگی در آن ایجاد شود.پس از خاتمه جوشکاری عملیات خاص نظیر ماشین کاری...حرارت دادن موضعی و یا پرسکاری برای برطرف کردن تاب برداشتن و تصحیح ابعادانجام میگیرد.
2- حین طراحی و ساخت قطعه با تدابیر خاصی اعوجاج را خنثی کنیم.
3- از تعداد جوش کمتر با اندازه کوچکتر برای بدست آوردن استحکام مورد نیاز استفاده شود.
4- تشدید حرارت و تمرکز آن بر حوزه جوش در اینصورت نفوذ بهتری داریم و نیازی به جوش اضافه نیست.
5- ازدیاد سرعت جوشکاری که باعث کمتر حرارت دیدن قطعه میشود.
6- در صورت امکان بالا بردن ضخامت چراکه در قطعات با ضخامت کم اعوجاج بیشتر نمود دارد.
7- تا حد امکان انجام جوش در دوطرف کار حول محور خنثی
8- طرح مناسب لبه مورد اتصال که اگر صحیح طراحی شده باشد میتواند فرضا مصالح جوش را در اطاف محور خنثی پخش کند و تاحد زیادی از میزان اعوجاج بکاهد.
9- بکار بردن گیره و بست و نگهدارنده باری مهار کردن انبساط و انقباض ناخواسته درقطعه
عوامل مهم بوجود آمدن اعوجاج :
1- حرارت داده شده موضعی , طبیعت و شدت منبع حرارتی و روشی که این حرارت به کار رفته و همچنین نحوه سرد شدن
2- درجه آزادی یا ممانعت بکار رفته برای جلوگیری از تغییرات انبساطی و انقباظی. این ممانعت ممکن است در طرح قطعه وجود داشته باشد و یا از طریق مکانیکی (گیره یا بست یا نگهدارنده و خالجوش)اعمال شود.
3- تنش های پسماند قبلی در قطعات و اجزا مورد جوش گاهی اوقات موجب تشدید تنش های ناشی از جوشکاری شده و در مواردی مقداری از این تنش ها را خنثی میکند.
نکاتی در مورد جوشکاری فولادهای ضدزنگ و ضدخوردگی
نکاتی در مورد جوشکاری فولادهای ضدزنگ و ضدخوردگی
خصلت اصلی فولادهای استنلس مقاومت در برابر زنگ خوردگی است (داشتن کرم بیش از 12% موید همین مطلب است).نیکل موجود در این فولادها حتی به مقدار زیاد هم نمیتواند به تنهایی مقاومت در برابر خوردگی را زیاد کند.ولی با حضور کرم میتواند تا حد زیادی این وظیفه را بخوبی انجام دهد.مزیت اصلی نیکل تسهیل ایجاد فاز آستنیت و بهبود خاصیت مقاوم به ضربه فولادهای کرم نیکل دار است. مولیبدن شرائط خنثی سازی این فولاد را تثبیت می کند و عموما عامل افزایش مقاومت به خوردگی موضعی(Pitting) است.
به منظور اطمینان از تشکیل کاربیدهای پایدار که باعث افزایش مقاومت به خوردگی بین دانه ای میشود افزودن Ti و Nb به انواع معینی از فولادهای کرم-نیکل دار ضروری است.
1-فولادهای ضد زنگ
کرم و کربن عناصر اصلی اینگونه از فولادها را تشکیل میدهد. هر چند که مقدار کربن کمتر از 04/0درصد است تاثیر کرم بر استحکام کششی حتی در مقادیر 13 و 17و 20درصد بسیار ناچیز است. در حالیکه در مقادیر زیادتر کربن با عملیات حرارتی مناسب امکان دستیابی به استحکام کششی منایب و عملیات مکانیکی مورد نظر فراهم میشود.
با توجه به ریزساختار فولادهای کرم دار را به شرح زیر میتوان دسته بندی کرد:
الف-فولادهای کرم دار-فریتی(12 تا 18 درصد کرم -1/0درصد کربن)
ب- فولادهای کرم دار-نیمه فریتی(12 تا 14 درصد کرم -08/0 تا 12/0 درصد کربن)
ج-فولادهای کرم دار-مارتنزیتی(12 تا 18 درصد کرم و بیش از 3/0 درصد کربن)
د- فولادهای کرم دار-قابل عملیات حرارتی(12 تا 18 درصد کرم -15/0 تا 20/0 درصد کربن)
این دسته بندی را در مورد جوش پذیری نیز میتوان تکرار کرد.
تحت شرایط حرارتی نامناسب فولادهای فریتی(گروه الف) تمایل به تشکیل دانه های درشت نشان میدهند. انرژی حرارتی ناشی از جوشکاری منجر به رشد دانه بندی میشود که نمیتوان آنرا با پس گرمایش برطرف نمود.در نتیجه کاربید رسوب میکند و در مرز دانه های فریت باعث شکنندگی و کاهش شىیى مقاومت به ضربه فلؤ جوش میشود.برای غلبه بر این حالت باید از الکترود آستنیتی تثبیت شده با 19 درصد کرم و 9 درصد نیکل استفاده نمود.فلز جوشی که بدین ترتیب حاصل میشود دارای خاصیت آستنیتی و مقاومت به ضربه بالا است.فلز جوشی که بدین طریق حاصل میشود از نظر مقاومت به خوردگی مطابق فولددهای ضدزنگ فریتی میباشد اما از نظر ظاهر با فلز مبنا تفاوت رنگ دارد.در صورتیکه اجبار در یکرنگی باشد باید از فیلر متال مشابه( مثلا 18 درصد کرم به همراه کمی Ti)استفاده شود.Tiدر مقادیر جزیی نقش موثر در ریز دانه کردن فلز جوش دارد.
بعلت رابطه گریز ناپذیر بین رشد دانه ها با از دست رفتن استحکام ضربه ای چاره ای جز کاستن از تنش های حرارتی ناشی از عملیات جوشکاری وجود ندارد و برای نیل به این منظور تمهیداتی نظیر الکترود با قطر کم و سرعت جوشکاری بیشتر و پیش گرمایش 200تا 300 درجه سانتیگراد باید به کار رود.
پس گرمایش در حدود 700 تا 800 درجه سانتیگراد خاصیت استحکام به ضربه فلز جوش را بهبود میدهد.
همچنین آنیلینگ(Annealing)به مدت کم نیز باعث تجمع کاربید شده و تا حدی شکنندگی فلز جوش را جبران میکند و همینطور به تنش گیری نیز کمک میکند. ولی هرگز باعث رفع کامل درشت دانگی HAZنمیشود.
اقدامات مشابهی حین جوشکاری فولادهای نیمه فریتی و کوئنچ تمر شده با 12 تا 14 درصد کربن (دسته ب ) نیز ضروری است. میدانیم که سرد کردن سریع باعث تشکیل فاز شکننده مارتنزیتی میشود لذا ضرورت دارد که درجه حرارت قطعه حین انجام جوش بالا نگهداشته شود. قطعه کار ابتدا 300 تا 350 درجه پیش گرم میشود.درجه حرارت بین پاسی(Inter pass) 300 درجه مناسب است و از این کمتر نباید شود.ضمنا قطعه کار باید بلافاصله در دمای 700 تا 760 درجه پس گرم شود.این سیکل حرارتی در مجموع باعث ایجاد فلز جوشی با ساختار یکنواخت و چقرمه در کل طول درز جوش مسشود و خطر شکنندگی و رشد دانه ها را تا حدود زیادی مرتفع میکند.
فولادهای کرم دار مارتنزیتی (دسته ج)معمولا قابل جوش نیستند و صرفا به منظور تعمیر و اصلاح عیوب جوشکاری بر روی آنها انجام میپذیرد. برای جوشکاری فولادهای کرم دار با 12 تا 14 درصد کرم مقدار کربن در فیلر متال نباید از 25/0درصد تجاوز کند.این نوع فولاد در هوا سخت میشود.از اینرو هیچ اقدام پیشگیرانه موثری به منظور غلبه بر سخت شده HAZوجود ندارد.اما با اعمال پیش گرم زیاد که با پس گرم بلافاصله قطعه همراه باشد میتوان تاحدودی مشکل را برطرف کرد و سختی نامطلوب را در حد پایینی نگاه داشت.دمای پس گرم 750 تا 800 توصیه میشود و کمتر از این دما ممکن است باعث تاثسر منفی در مقاومت به خوردگی شود.
آنیلینگ در حرارتی بین650 تا 650 درجه ممکن است باعث رسوب کاربید و بروز خوردگی بین دانه ای شود.
2-فولادهای مقاوم به خوردگی
فولادهای آستنیتی مقاوم به خوردگی کرم-نیکل دار عموما دارای خواش جوشکاری مطلوبی هستند(جوش پذیرند). اما خصوصیاتی چند از این فلزات باید مدنظر قرار گیرد.
الف-ضریب هدایت حرارتی کم.
ب- ضریب انبساط حرارتی زیاد.
ج-سرشت انجماد اولیه این نوع فولادها که تاثیر مهم و تعیین کننده ای بر مکانیزم وقوع ترگ گرم در آنها دارد.وجود مقدار مشخصی از فریت در فلز جوش بیانگر مقاومت ـن به ترک گرم است.
به کمک نمودار شفلر-دولانگ امکان تعیین ریز ساختار بر اساس ترکیبات فلز جوش ممکن است.
نمودار شفلر-دولانگ کمکی عملی در تعیین مقدار تقریبی فریت(فریت دلتا)و سرشت ریز ساختار تشکیل شده حین جوشکاری فولادهای آلیازی غیر همجنس اراوه میدهد.علاوه بر این برآوردی کلی از تاثیرات مقادیر کم فریت بر مقاومت به ترک گرم فلز جوش آستنیتی را مقدور میسازد.تجربه ثابت کرده که روشهای متفاوت تعیین درصد فریت عملا مساله ساز است و طبق توافق جهانی به جای درصد فریت تعداد فریت را مبنا و ماخذ محاسبات قرار میدهند .
دوستانیکه احتمالا از مطالب مربوط به نمودار شفلر آنچنان برداشت منسجم و دقیقی نداشتند کاملا حق دارند و پیشنهاد میکنم به کتب و منابع معتبر برای فهم بهتر مطلب مراجعه کنند. و فرصت بهتر پرداختن به این مطالب مهم فعلا در توان بنده نیست.
3-فولادهای مقاوم به حرارت
الف-فولادهای فریتی یا فولادهای فریتی-پرلیتی از نوع (Cr یا Cr-Si و Cr-Si-Al) و فولدهای فریتی-آستنیتی
ب-فولادهای مقاوم به حرارت از نوع آستنیتی از نوع Cr-Ni-Si
در حالیکه در جوشکاری قطعات فولادی از نوع آستنیتی با الکترودها ی همجنس آن پیشگرم قطعه ضرورتی ندارد فولادهای مقاوم به حرارت از نوع فریتی کرم دار را معمولا 100 تا 300 درجه پیش گرم و در 750 درجه هم پس گرم و آنیل میکنند.علت اینکار هم غلبه بر درشت دانگی و تمایل به ترد شدن HAZ است.
قطعات ریختگی از جنش فریت_آستنیت را باید در حالت گرم 700تا800 درجه جوش داد و اجازه داد که به تدریج سرد گردد.
جوشکاری فولادهای فریتی و فریتی-پرلیتی با الکترودهای هم جنس قطعه کار کاهش در استحکام ضربه ضربه ای فلز جوش را نشان میدهد لذا پیشنهاد میشود این نوع فولادها را باالکترودهای آستنیتی مقاوم به حرارت جوش داد.در این حالت نیز باید توجه داشت که مقاومت به حرارت فلز جوش آستنیتی در محیط احتراق با گازهای اکسید کننده با هوا تقویت میشود و طبیعتا این مقاومت به حرارت در محیط گازهای احیا کننده به مقدار زیادی کاهش می یابد برای غلبه بر محیط احتراق با مقدار زیاد گاز گوگرد استفاده از الکترودهایی با کرم زیاد توصیه میگردد.